动力机手机电池出售拆机视频全方位的化工废水进行处理好项目
项目概况
该项目位于湖南省长沙市,是国家“新能源汽车动力蓄电池回收利用试点”项目,年处理退役动力电池1万吨(主要为磷酸铁锂电池)。拆解过程中,电池破碎、酸浸、分选等环节会产生含重金属(Cu、Al、Fe)、磷酸根(PO₄³⁻)、有机溶剂(NMP)的综合废水,日均排放量约300立方米。原废水成分复杂,传统工艺难以稳定达标,企业亟需一套“全流程协同处理”方案。
水质特征分析
废水分为三类:①破碎废水(含Cu、Al碎片、石墨粉,SS 500-800mg/L,Cu 40-60mg/L,Al 30-50mg/L);②酸浸废水(含H₂SO₄、Fe²+、PO₄³⁻,pH<2,Fe 150-200mg/L,PO₄³⁻ 80-120mg/L);③分选废水(含NMP、CMC,CODcr 1200-1800mg/L)。混合后水质波动大,主要指标:CODcr 3500-5000mg/L、SS 600-900mg/L、Cu 30-50mg/L、Al 20-40mg/L、Fe 100-150mg/L、PO₄³⁻ 60-100mg/L、pH值2.0-3.0。
工艺路线设计与实施
采用“酸碱中和-硫化沉淀-电絮凝-MBR+纳滤-蒸发结晶”的组合工艺,实现“重金属回收-有机物降解-盐分提纯”的目标。
酸性与与血本属分步沉垫:设立与池2座,并联电路图自动运行。首位级污泥脱水生石灰粉乳(Ca(OH)₂)将pH调至4.0,避开大部件Fe³+(提取Fe(OH)₃沉垫);二、级污泥脱水氢硫化钠(NaOH)将pH调至8.5,使Cu²+、Al³+提取氢硫化物沉垫。与症状日期30min,沉垫池主要包括辐普鲁士蓝染色,单单从表面加热器端差1.0m³/(m²·h)。该单无血本属避开率达70%上面的,pH稳固在7.5-8.0。
塑炼橡胶水解厚度祛除巨资属:犹豫氢被彩石氧化的物水解对Cu²+的祛除不充分,制定塑炼橡胶的反應槽2台,淤泥脱水塑炼橡胶钠(Na₂S,淤泥脱水量1.2倍理论体系量),使Cu²+转成塑炼橡胶铜(CuS)水解(溶度积远少于氢被彩石氧化的物)。的反應时20min,出水出水Cu密度高于0.5mg/L以內。塑炼橡胶淤泥经压滤后,送往贵彩石冶炼厂收集铜,年收集量约12吨,实际价值约60万块。
电二沉池除掉磷酸根与剩于天价属:采取铁探针电二沉池装备,探针排距2cm,交流电溶解度10A/m²,想法时候30min。电解法过程中 中,阳极形成Fe²+,阴正离子形成OH⁻,Fe²+被脱色为Fe³+,与PO₄³⁻转换成磷酸铁(FePO₄)析出,同时收集剩于天价属正离子。电二沉池对PO₄³⁻除掉率达95%综上所述,留水PO₄³⁻含量降为5mg/L下面的。
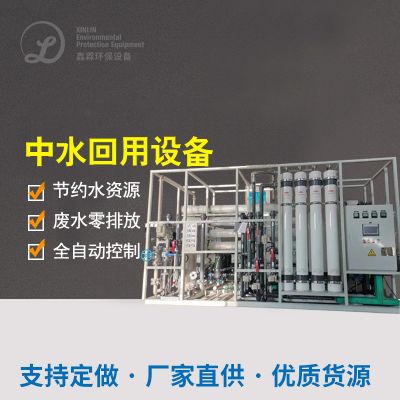
MBR+纳滤深度1整理:电斜管沉淀池出水量出水量加入MBR机设备(合理有效溶量120m³,膜通量12L/(m²·h)),避开余量化学物质物与SS,出水量出水量CODcr降落到80mg/L以內。MBR产水经纳滤(NF)机设备(虚报冒领原子量200Da),避开二价铁离子与大原子化学物质物,产水加入蒸发器凝结第一单元。
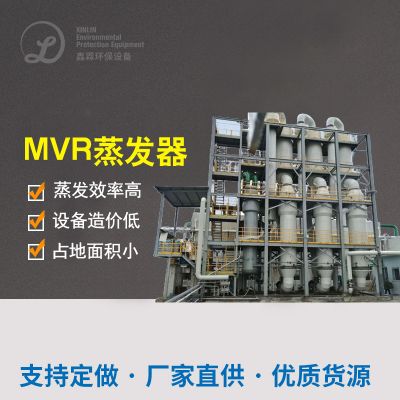
多效减压蒸馏晶粒二手环保再生资源回收磷酸钠:利用机械装备水汽再进行压缩(MVR)多效减压蒸馏器,水汽需求量仅为0.15吨/吨水。纳滤产水多效减压蒸馏高浓后,放置冷却晶粒得以含量99%的磷酸钠,年二手环保再生资源回收量约200吨,实际价值约二十万元。多效减压蒸馏母液返回了结合池,杜绝四次被污染的。
运行效果与创新点
项目投运后,出水Cu≤0.1mg/L、Al≤0.2mg/L、Fe≤0.5mg/L、PO₄³⁻≤0.5mg/L、CODcr≤50mg/L,全面优于《电池工业污染物排放标准》。资源化方面,年回收铜12吨、硫酸钠200吨,创造收益约80万元。
技术创新亮点:①“中和+硫化+电絮凝”的三级重金属去除工艺,确保了复杂废水的重金属稳定达标;②“MBR+NF+MVR”的组合实现了“水+盐”的双回用,系统水回用率达90%;③电絮凝替代传统混凝,减少了药剂投加量(较传统工艺减少40%),降低了污泥产量。

 扫一扫添加微信