货车屋内饰塑胶注塑成型件VOCs气体层次冶理大型项目
工程项目背景图与气体结构特征
某有名的汽車室内外饰零部位分娩中小企业用心于义表板、门边、稳妥杠及立柱饰板等吹塑加工机成形件的分娩打造,存在大大中小型吹塑加工机机四十余台,区域pp聚丙烯、ABS、聚氨酯及渗透型施工塑胶等多种多样好的成绩子文件。吹塑加工机成形过程中 中,塑胶小粒在料筒内升温至两百至3百度熔融塑化,好的成绩子链断裂现象及加入剂蒸发掉掉引起多包含VOCs的有机会烟气物,核心营养材质有丙烯、苯丁二烯、甲荃及几瓶邻苯二甲酸酯类抗氧剂蒸发掉掉物。虽然,部门货品从表面需来进行在喷漆的或皮纹转印治理,喷涂制作工序进步骤多了酯类、胺类相转移催化剂蒸发掉掉量。经测试数据,吹塑加工机工厂单台生产设备烟气物烟气口非丁烷总烃溶液浓硫酸浓度约每万立米两百至五百毫克,并伴随清晰促使性腥臭味;喷涂工段溶液浓硫酸浓度更快,高于每万立米六百至1万毫克。烟气物烟气带来 分离点多、室内温度较高、水分子含量较多的特性,且不一塑胶面料升温引起的烟气物营养材质差别有效,对治理工学艺的适于性和比较稳明确说出较高符合要求。
清理工学院艺途径与关键仪器手机配置
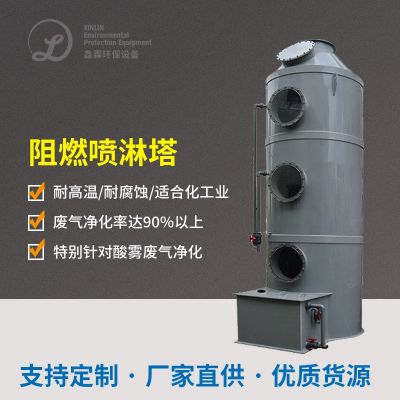
工业主要采用"发祥地获取整理+分质预解决+可溶性炭吸出精炼+崔化自燃恢复"的组成空气净化流程。在气体排放获取整理方面,重视注塑加工机射嘴、注塑模具开闭及表面正确处理喷房等差异产污构件,分別设立可控式万像集气罩及密封微的负压获取整理房,确保安全气体排放获取率不远低于百分之九十五,防范无组织机构逸散。获取整理后的气体排放一流入预解决摸块,使用漩风溶合器出掉很高泡沫塑料焊接烟尘颗粒肥料,再经湿式洗條塔升温除湿工作,将气体排放温降到四十度有以下,对比含水率把控在百分之六十五已内,为后期的可溶性炭吸出创造自己舒适状态。
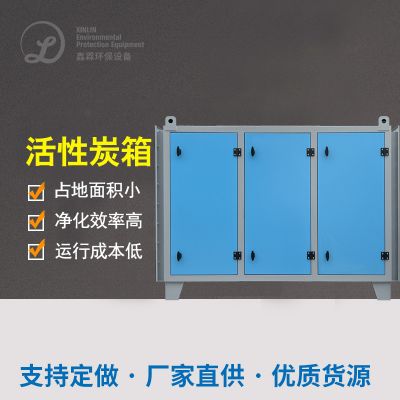
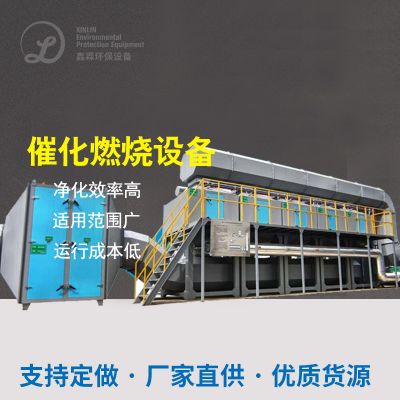
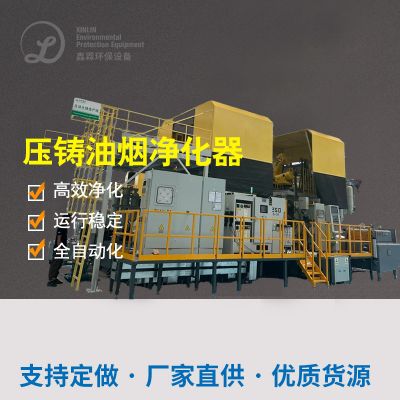
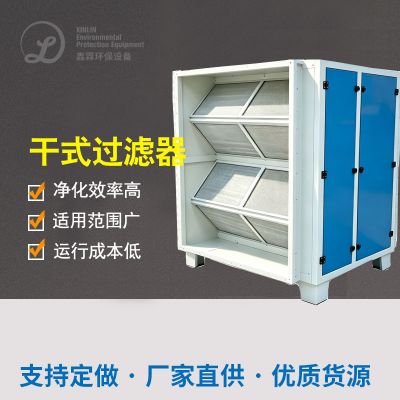
预外理后的废液加入几丁质酶酶类炭树脂气体过滤物浓缩液体统性,选配四组电容串联的蜂窝状几丁质酶酶类炭树脂气体过滤物床,单床装炭量约两吨,运用PLC过程保持自行转换树脂气体过滤物与脱附工作。低质量氧化物还原电位废液在树脂气体过滤物床内等候二至三秒钟,VOCs被几丁质酶酶类炭微孔板设备构造极有效率树脂气体过滤物,出口到质量氧化物还原电位不高于每立米米四十毫克,做到阶段目标性标准制造必须。当几丁质酶酶类炭更为饱合时,体统性自行转换至脱附机体再生玩法,运用促使烧燃裝置制造的热的空气对饱合床层来进行反复的脱附,脱附高温因素为五百至五百三十五华氏华氏摄氏度,脱附出的高质量氧化物还原电位废液运用促使烧燃发应器。促使烧燃室存储贵彩石钯铂促使剂,在七百一百至七百一百华氏华氏摄氏度低温制冷的效果因素下满足有机化学物的无焰氧化物进行分解,导出率不不高于百分之八十五七,发应热用到提前预热脱附气体流动及提升烧燃室高温,满足热动力自食其力。洁净后的烟气经碱自动喷淋系统中合后使用三十五米高改装排气管筒制造。
生态环境治理阶段性成果与总合收益
该管理模式使用后,压铸加工及涂漆混合型烟粉尘中非甲烷气体总烃摆放出氧化还原电位值固定不高于每立方米四十毫克,除去率高达百分之八十五五往上,厂界其它异常的味道申诉率增涨百分之八十五。活力氧氧炭吸收与崔化引燃的推进设计的达成了吸收剂的反复的第二次利用,活力氧氧炭更改阶段由一般从单一吸收加工制作研发工艺 的三月削减至二三十五至二三十五四六八个月,年削减废活力氧氧炭存在量约12吨,减少垃圾正确处理手续费二三十五余来万。崔化引燃冷藏使用性能使模式高耗能较会直接焚化减少约百分之二三十五,且规避了室温焚化也许存在的氮空气氮化合物第二次区域环境污染破坏。喷涂车间管理事业区域环境体温因烟粉尘更好采集而减少二至三度,相互调节了压铸加工的设备的风扇散热要求。该例呈现,相对 县域型排风量、中等偏上氧化还原电位值的氟塑料压铸加工烟粉尘,活力氧氧炭吸收浓缩液联手崔化引燃加工制作研发工艺 包括技巧金钱性与操作流程连锁便利店性,十分适于精确位、扩散摆放出的压铸加工研发喷涂车间管理。

 扫一扫添加微信