食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
内容历史背景
华东东南部某较大型啤洒厂,生产量啤洒5万千升。原本有工作公用设施建于2015年,要面临工作业务能力缺乏、能效比职业技术话题。2022年全面实施改进,定制工作产值5000m³/d。
焦化废水组分特别
生产废水主要的来自于糖化、厌氧发酵、灌装设备等加工过程,有着下例功能:
可血生化性好(BOD/COD>0.6)
高含量有机的用电负荷(COD 2500-4000mg/L)
温暖冲击大(25-55℃)
含大批量酵母菌残余物、麦糟等透明桌面物
技术创新工艺技术程序流程
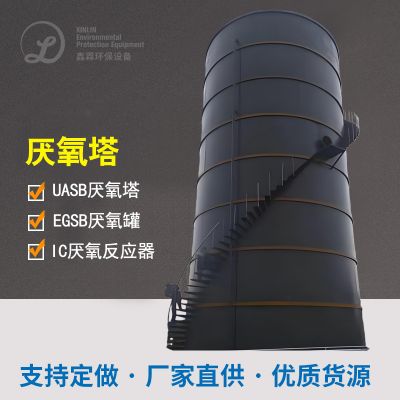
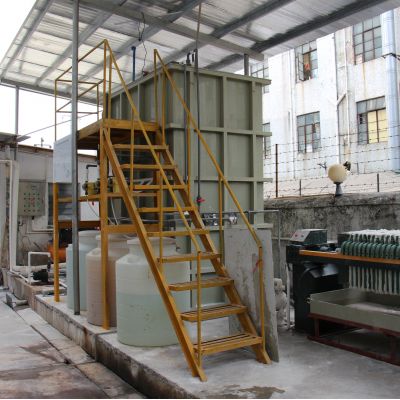
整修进行"高效能厌氧反应器+短程硝化细菌"搭配组合施工工艺:
预净化处理
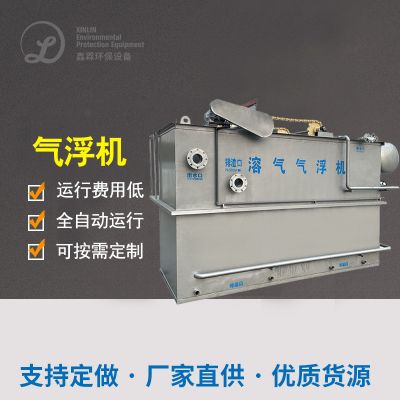
:拖动喷淋喷嘴→热交流平台(变凉至35℃)→涡凹气浮
体系化净化处理
:IC活性污泥影响器(COD短路电流15kg/m³·d)→短程反活性污泥细菌反反活性污泥细菌SBR池
资源性出售
:好氧池沼液来发电(日访问量来发电能2000kWh)
自动化调节
:装有在线播放检测机系统,实时公交调节DO、ORP等指标
正常运作举措
处理后各类质量指标具有《纯生啤酒化工业水工业废气排放口要求》(GB19821-2005):
COD ≤ 50mg/L(洗去率98.5%)
TN ≤ 10mg/L
吨水除理制造费拉低35%
年避免浪费电价约710万元,沼气的出现电站年利益110万元,投入资金回收处理期节约至4.2年。

 扫一扫添加微信